⚡ L'essentiel
- L'impression 3D dentaire fabrique couche par couche, à partir d'un scan intra-oral, les modèles, guides chirurgicaux, gouttières, provisoires, prothèses complètes en résine et armatures métalliques.
- Les couronnes et bridges définitifs (zircone, disilicate de lithium) restent usinés : la céramique imprimée n'est pas encore un standard clinique.
- Trois familles de procédés : SLA / DLP / LCD (résine), SLM (métal cobalt-chrome, titane), FDM (modèles d'étude seulement).
- Imprimante résine de cabinet 4 000 à 8 000 € HT, machine de labo 10 000 à 30 000 € HT, imprimante métal 150 000 à 500 000 € HT. Coût par pièce en labo (indicatif HT) : modèle 8–20 €, gouttière 60–120 €, guide chirurgical 80–200 €, complète imprimée 250–450 €.
- Une prothèse imprimée est un dispositif médical sur mesure (règlement UE 2017/745) : matériaux CE, traçabilité et déclaration de conformité à chaque livraison.
🦷 Ce guide s'adresse aux chirurgiens-dentistes et aux laboratoires. Il détaille ce qu'un cabinet peut imprimer lui-même, ce que le laboratoire imprime ou usine, et les coûts réels HT. Pour le flux complet scan → laboratoire, voir notre laboratoire de prothèse 100 % numérique.
Qu'est-ce que l'impression 3D appliquée aux prothèses dentaires ?
L'impression 3D dentaire est une fabrication additive : une résine, une poudre métallique ou un filament est déposé ou polymérisé couche par couche (25 à 100 µm) pour produire un dispositif sur mesure à partir d'un fichier STL issu d'un scanner intra-oral. Elle complète l'usinage CFAO, qui reste la référence pour les couronnes et bridges définitifs en céramique.
Définition et principes de base
Contrairement aux méthodes traditionnelles (empreinte physique, modèle en plâtre, cire, mise en revêtement), l'impression 3D part d'un modèle numérique conçu en CFAO. Les imprimantes dentaires travaillent avec des résines photopolymérisables certifiées, des alliages métalliques en poudre et, en développement, des céramiques. Elles produisent des modèles d'essayage, des gouttières, des guides chirurgicaux, des provisoires, des bases de prothèses amovibles et des armatures de bridges ou de stellites.
Ce qui s'imprime et ce qui s'usine en 2026
| Dispositif | Procédé de référence | Matériau | Délai labo indicatif |
|---|---|---|---|
| Modèle de travail / d'étude | Imprimé | Résine modèle | 24–48 h |
| Guide chirurgical implantaire | Imprimé | Résine guide, classe I CE | 3–5 j |
| Gouttière occlusale, de blanchiment, de contention | Imprimé ou thermoformé sur modèle imprimé | Résine gouttière | 3–5 j |
| Couronne / bridge provisoire | Imprimé ou usiné PMMA | Résine provisoire, classe IIa | 2–4 j |
| Prothèse amovible complète | Imprimé (base + dents) ou usiné | Résine base / dents | 10–15 j |
| Armature de stellite, chape, bridge métallique | Imprimé en fusion laser | Cobalt-chrome, titane | 5–8 j |
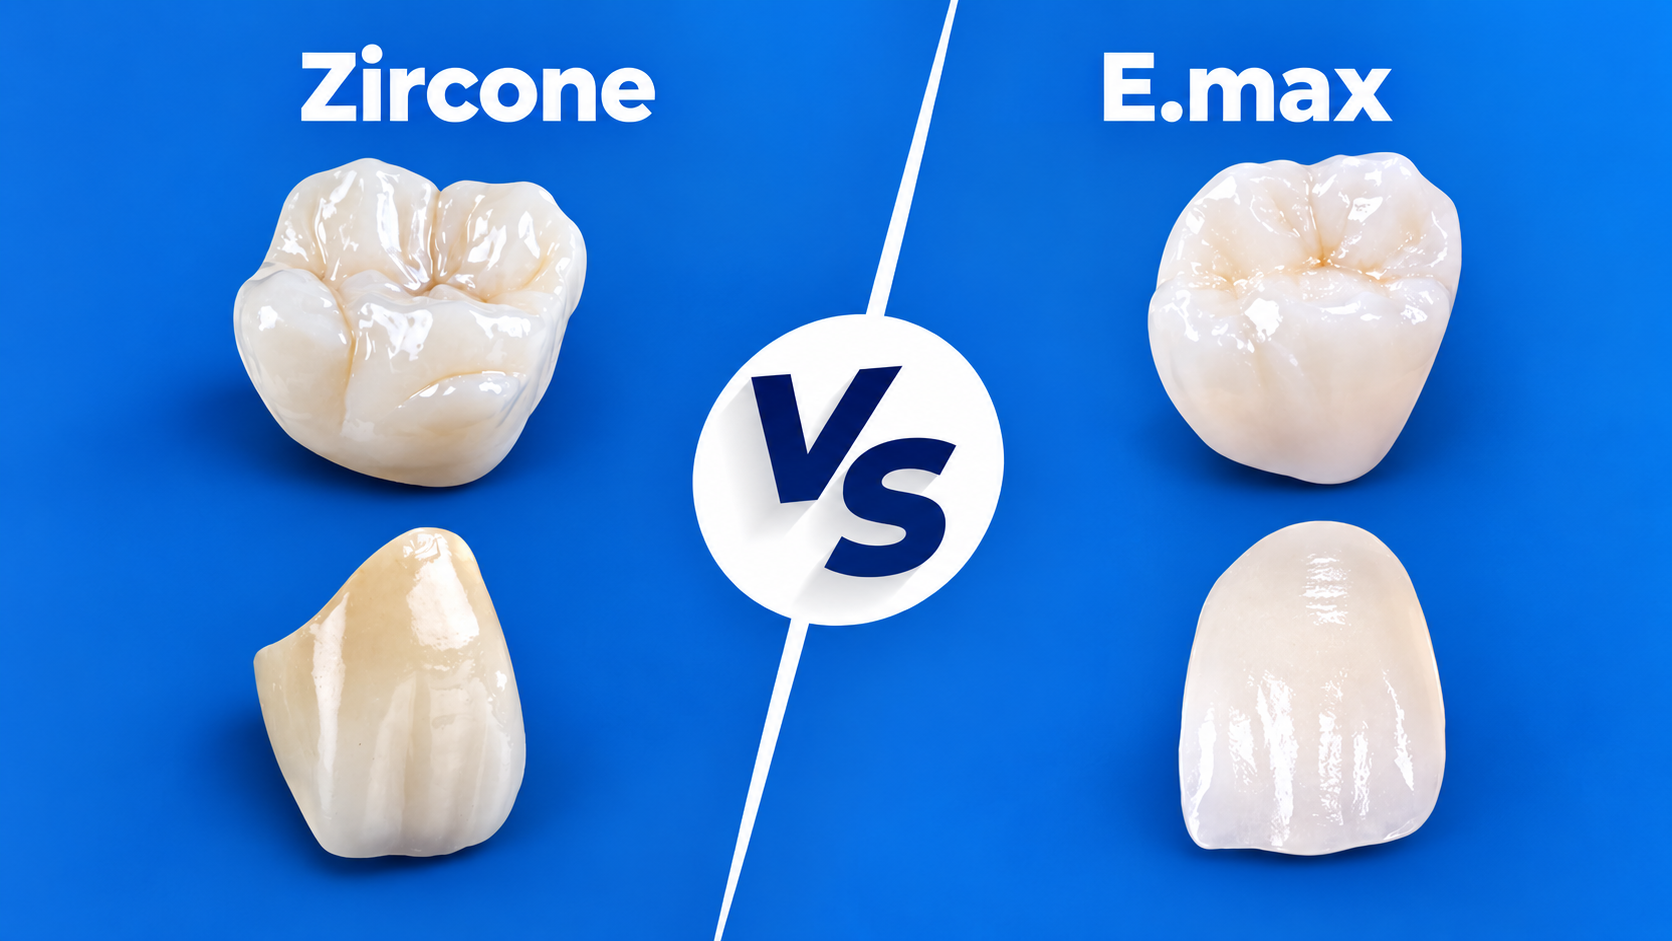
| Couronne / bridge définitif, inlay-onlay, facette | Usiné | Zircone, disilicate de lithium, composite | 3–5 j |
Cette répartition est celle d'un laboratoire numérique comme le nôtre : l'impression 3D et l'usinage sont deux outils du même flux CFAO, choisis selon le matériau et l'indication, pas deux philosophies concurrentes.
Évolution de l'impression 3D en dentisterie
- Années 2000 : premières applications de la CFAO dentaire, essentiellement en usinage ; l'impression 3D sert au prototypage.
- Années 2010 : arrivée des imprimantes résine DLP/SLA de laboratoire, puis de cabinet (Formlabs, SprintRay, Asiga), et des résines dentaires certifiées ; la fusion laser s'impose pour les stellites.
- Aujourd'hui : flux entièrement numérique du scanner intra-oral à l'impression, résines de prothèse complète et de provisoires longue durée, post-traitement automatisé, premières céramiques imprimées.
Fabrication traditionnelle vs impression 3D
La fabrication traditionnelle enchaîne empreinte physique, coulée du modèle en plâtre, montage manuel, mise en moufle ou coulée, puis finitions — un procédé maîtrisé mais long, avec des reprises à chaque étape. En flux numérique, l'empreinte numérique est envoyée au laboratoire en quelques minutes, la pièce est conçue en CFAO, imprimée ou usinée en quelques heures, puis post-traitée. Le résultat est plus reproductible, et le fichier reste archivé pour une réfection sans nouvelle empreinte.
Les différentes technologies d'impression 3D dentaire
Trois procédés couvrent l'essentiel de la dentisterie : la photopolymérisation de résine (SLA au laser, DLP ou LCD au projecteur) pour les modèles, guides, gouttières, provisoires et prothèses en résine ; la fusion laser sur lit de poudre (SLM) pour les armatures métalliques ; et le FDM, économique mais trop peu précis pour un usage en bouche.
Impression 3D par photopolymérisation (SLA, DLP, LCD)

La photopolymérisation est la technique la plus utilisée en dentisterie. Une résine liquide photosensible durcit sous une source lumineuse UV, couche après couche, avec une précision de 25 à 50 µm et un état de surface lisse. C'est le procédé des modèles, guides chirurgicaux, gouttières, provisoires et prothèses complètes.
- SLA (stéréolithographie) : un laser UV trace chaque couche ; très précis, un peu plus lent (Formlabs).
- DLP (Digital Light Processing) : un projecteur polymérise toute la couche en une fois ; plus rapide, standard des laboratoires (Asiga, SprintRay, Rapid Shape).
- LCD / MSLA : un écran LCD masque la lumière UV ; le plus économique, désormais fiable pour les modèles et gouttières.
Points forts de la photopolymérisation
- Haute précision et surface lisse, adaptées aux dispositifs en bouche
- Large catalogue de résines dentaires certifiées CE
- Idéale pour modèles, guides chirurgicaux, gouttières et provisoires
Impression 3D en résine et polymères (FDM et résines spécifiques)

Les résines et polymères thermoplastiques couvrent la production de gouttières, de modèles orthodontiques (sur lesquels sont thermoformés les aligneurs) et de dispositifs personnalisés. Deux techniques :
- FDM (dépôt de filament fondu) : un filament plastique chauffé est extrudé couche par couche. Économique, mais la précision (100 à 200 µm) et l'état de surface le réservent aux modèles d'étude, jamais à un dispositif en bouche.
- DLP / SLA avec résines spécifiques : résines souples pour gouttières, résines modèle haute stabilité pour le thermoformage d'aligneurs, résines calcinables pour la coulée.
Impression 3D en métal et en céramique

La fusion laser sur lit de poudre (SLM) fabrique en cobalt-chrome ou en titane les armatures de stellites, les chapes et les bridges métalliques : un laser fusionne la poudre couche par couche, pour des pièces plus homogènes qu'une coulée, sans porosité. Le SLS (frittage) s'applique aux polymères techniques. L'impression de céramique (zircone, alumine) progresse en laboratoire, mais en 2026 les couronnes et bridges définitifs en zircone ou disilicate de lithium restent usinés dans des blocs ou disques, seule filière avec le recul clinique et les certifications nécessaires.
Points forts du métal imprimé
- Résistance mécanique et homogénéité supérieures à la coulée
- Biocompatibilité du titane et du cobalt-chrome certifiés
- Armatures fines, ajustées au fichier de conception
Les avantages de l'impression 3D pour les prothèses dentaires
Quatre gains mesurables pour un cabinet : un délai réduit (modèle ou gouttière en 24–48 h au lieu de 5 à 8 jours), une précision reproductible issue du scan (moins de retouches, moins de 5 % chez Jasper), un coût par pièce inférieur à la fabrication manuelle sur les modèles, gouttières et provisoires, et un fichier archivé qui permet une réfection sans nouvelle empreinte.
Une production plus rapide et plus précise
Une prothèse en résine s'imprime en 1 à 3 heures, post-traitement compris dans la journée, là où la voie traditionnelle demande plusieurs jours. La précision vient de la chaîne numérique : scanner intra-oral, conception CFAO, impression calibrée. Résultat : un ajustement reproductible, moins d'essayages et moins de retouches au fauteuil.
Un coût de fabrication optimisé
Plusieurs pièces s'impriment sur un même plateau, la matière n'est consommée qu'à hauteur du volume imprimé, et les étapes manuelles (coulée, montage, mise en moufle) disparaissent. Sur les modèles, gouttières, guides et provisoires, le coût par pièce baisse nettement ; sur les couronnes définitives, c'est l'usinage qui porte le gain.
Un processus de fabrication simplifié
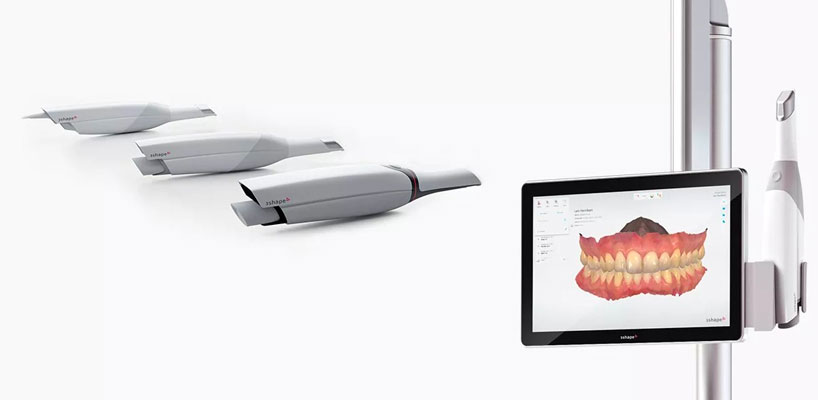
- Numérisation : empreinte numérique au scanner intra-oral, envoyée au laboratoire depuis le logiciel de commande.
- Conception : modélisation en CFAO (exocad, 3Shape Dental System).
- Fabrication : impression 3D ou usinage selon le dispositif.
- Post-traitement et contrôle : lavage, polymérisation finale, finitions, contrôle sur le modèle, déclaration de conformité.
Impact environnemental et durabilité
La fabrication additive n'utilise que la matière nécessaire et supprime les moulages, revêtements et chutes de la voie traditionnelle. Le transport se limite au dispositif fini, l'empreinte voyageant sous forme de fichier. Les résines restent des déchets chimiques à traiter : le bilan est meilleur, pas neutre.